フォローする:

ニュース

KSHOW、新エネルギー車コンポーネント用の精密射出成形金型を研究

英語版

NEV部品成形における精度要求の高まりに対するKSHOWの対応

業界の背景: NEV ブームが金型製造を変革

世界の新エネルギー車(NEV)市場は力強い成長軌道を続けています。によると、国際エネルギー機関 (IEA)、世界のEV販売台数が上回った1,800万台 2026 年上半期には中国が60% 総量の。この急増は射出成形金型業界に変革の圧力をもたらします。NEV コンポーネントはより厳しい公差を要求しており、軽量素材、そしてますます複雑な形状 従来の金型製造パラダイムに挑戦するものです。


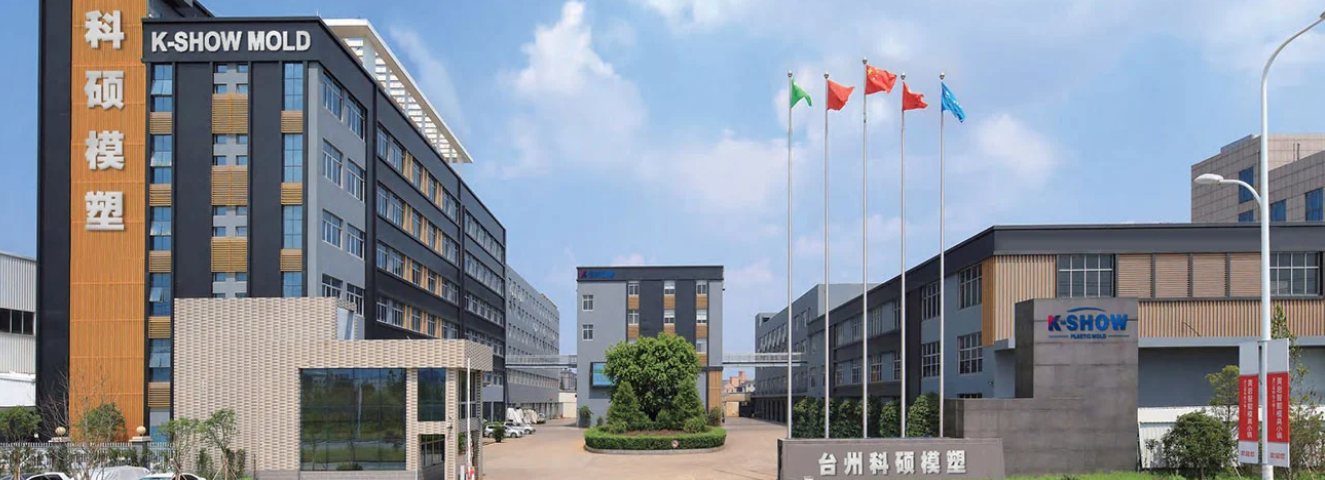
KSHOWとして運営台州黄岩 K-Show プラスチック金型有限公司、中国の「金型首都」黄岩に埋め込まれています。20年以上の実績があります。30,000 以上の金型セットを納入 に100か国以上。認定者として国家ハイテク企業 保持しているISO9001 そしてIATF 16949 自動車品質認証と所有100以上の発明特許、同社は従来の金型製作から、金型の専門サプライヤーへと着実に進化してきました。自動車グレードの精密ツーリング、バッテリーシステムハウジング、構造ブラケット、機能的なインテリアトリムを含みます。お問い合わせはKSHOWまで。sale@kshowmould.com または経由WhatsApp: +86-18957424655.

NEV コンポーネント成形における主な技術的課題

材料の適合性と熱管理

NEV の採用が増えていますエンジニアリング熱可塑性プラスチック のようなPA66-GF35, PPS-GF40、 そしてPBT-GF30 構造の完全性を維持しながら軽量化を達成します。これらの材料には、次のような明確な課題があります。

高い溶融温度

 (280 ~ 340°C) には、優れた熱安定性を備えた金型が必要です

ガラス繊維補強

 従来の工具鋼の摩耗を促進します

狭い処理ウィンドウ

 マルチキャビティレイアウト全体にわたる正確な温度制御が必要

スケールでの寸法精度

バッテリーモジュールのフレームと冷却プレートがまたがる場合が多い600~1200mm 平坦度公差が厳しい±0.05mm 表面全体にわたって。これを生産量で達成すると、年間 200,000 ユニット以上 高度な技術が必要ですモールドフローシミュレーション, コンフォーマルな冷却チャネル設計、 そしてリアルタイムのキャビティ圧力監視.

サイクルタイムの最適化

部品あたりのコスト圧力が高まる中、金型のサイクルタイムが決定的な要素になります。中型から大型の NEV コンポーネントの場合、サイクル タイムを従来よりも短縮します。45秒から35秒 22% 改善 — 約節約できます年間18万ドル 典型的なTier-1サプライヤーの生産セルごとに。

KSHOW 事例: 高精度バッテリーモジュールエンドプレート金型

プロジェクトの背景

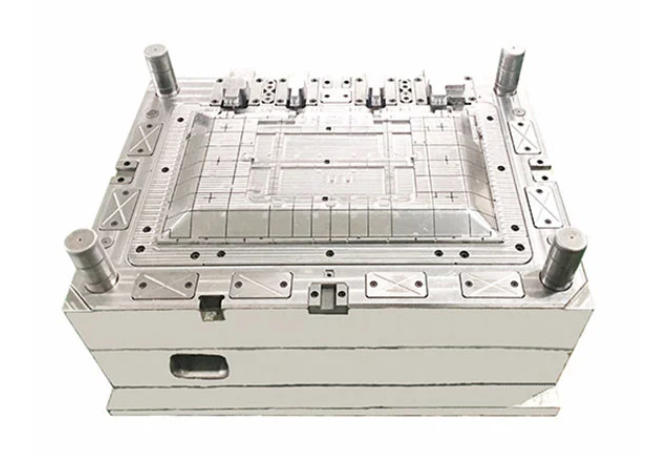
2025 年第 3 四半期に、KSHOW は国内 NEV バッテリー メーカー向けのプロジェクトを引き受けました。4個取りホットランナー射出成形金型 バッテリーモジュールのエンドプレート用。部品の形状には次のものが要求されます。

要件

仕様

部品寸法

320×180×45mm

材料

PA66-GF35(難燃性V-0)

平面度公差

パーティングライン幅±0.03mm

キャビティ間の重量のばらつき

≤ 0.8%

目標サイクルタイム

≤ 32 秒

年間生産量

480,000部品

工学的アプローチ

KSHOW のエンジニアリング チームは次のソリューションを実装しました。

1. モールドフロー解析: 実施したモルデックス3D 3 回の反復にわたるシミュレーションにより、ゲート位置を最適化して、構造的に重要なゾーンでのウェルド ラインの形成を最小限に抑えます。

2. コンフォーマル冷却: 配備済み3D プリントされた冷却インサート (マルエージング鋼、金属レーザー直接焼結) 内部の均一なキャビティ表面温度を達成します。±3℃によりサイクル時間を短縮します。18% 従来の掘削チャネルとの比較。

3. バルブゲートホットランナー:A4ドロップシーケンシャルバルブゲートシステム (キャビティごとに単一ノズル) バランスのとれた充填を保証します。ホット ランナー マニホールドは、金型ベースへの熱伝達を防ぐためにチタン合金スペーサーで断熱されていました。

4. 工具鋼の選択: キャビティおよびコアインサートを使用ASSAB 8407 シュプリーム ESR グレードの熱間加工鋼、高硬度48 ~ 50 HRC、 とTiAlN PVD ​​コーティング ガラス繊維の摩耗に対する耐摩耗性が向上します。

5. 金型内圧力検知: 一体型キスラー タイプ6182C に接続されたキャビティ圧力センサーコモインジェクション プロセス監視システムにより、リアルタイムの切り替え制御と部品品質のトレーサビリティが可能になります。

結果

90日 デザインのキックオフからT0トライアル、金型は製造検証中に次の指標を達成しました。

KPI

ターゲット

達成

サイクルタイム

≤ 32 秒

30.5秒

平坦度 (Cpk、n=125)

≥ 1.33

1.58

キャビティ間の重量のばらつき

≤ 0.8%

0.52%

スクラップ率(最初の50,000ショット)

≤ 0.3%

0.18%

最初の大規模メンテナンスまでの工具寿命

500,000ショット

620,000 ショット (まだ実行中)

金型の生産は終了しました620,000部品 大規模なメンテナンスなしで、顧客の要求を超える500,000 ショットのベンチマーク による24%。顧客は見積もりを報告しました年間 245,000 ドルのコスト削減 これはサイクルタイムの短縮とスクラップ率の低下によるものです。 


2028 年までの金型製造を形作る業界トレンド

軽量化と多素材成形

航続距離の延長への動きが加速している金属からプラスチックへの代替。以前はアルミニウムでダイカストされたコンポーネント — などモーターハウジング, インバータエンクロージャ、 そして構造ブラケット — に移行中高性能熱可塑性プラスチック とインサート成形 またはオーバーモールディング テクニック。 KSHOWは、1,600トンツーショット射出プレス この増大する需要に応えるために。

デジタルツインの統合

大手金型メーカーが組み込みデジタルツインテクノロジー ワークフローに組み込むことができます。金型のデジタル レプリカは、生産からのリアルタイム センサー データで継続的に更新され、予知保全のスケジュール設定 そしてプロセスパラメータの最適化 生産を中断することなく。 KSHOWは、統合されたパイロットプログラムを開始しましたIoTエッジゲートウェイ 選択された生産金型に組み込まれます。

持続可能性とエネルギー効率

規制の圧力と企業の ESG への取り組みにより、以下をサポートする金型の需要が高まっています。リサイクル含有樹脂 そしてエネルギー最適化処理。コンフォーマル冷却だけでも金型固有の熱を低減できます。

KSHOWの戦略的ロードマップ

KSHOWはNEVサプライチェーンにおける地位を強化するための3本柱戦略を実行しています。

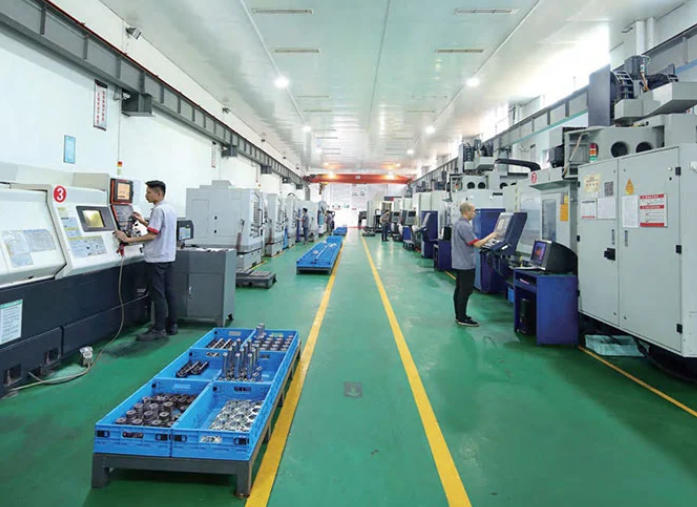
  • 容量拡張新しいものをコミッショニングする 2,400㎡の精密作業場 2026 年第 4 四半期までに黄岩に建設予定、5軸CNCマシニングセンター (DMG MORI DMU 65 monoBLOCK) および高速グラファイト放電加工機(GF マシニング ソリューションズ FORM P 350)。

  • 人材育成:台州職業技術学院と提携し、毎年 10 名の新規エンジニアを対象とした射出成形エンジニアリングの専門見習いプログラムを実施。
  • 認証:すでに ISO 9001 品質管理および IATF 16949:2016 自動車品質管理システムの認証を取得しており、国際的な自動車サプライチェーン要件への完全な準拠を保証します。

お問い合わせ KSHOW

金型プロジェクトに関するお問い合わせ、技術相談、お見積り依頼は以下のとおりです。

チャネル

詳細

会社

台州黄岩 K-Show プラスチック金型有限公司 (KSHOW)

住所

中国浙江省台州市黄岩区北城工業区尚仙路18号

電話 / WhatsApp

+86-18957424655

電子メール

sale@kshowmould.com

Webサイト

www.taizhoumold.com

経験

20年以上

関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる