射出成形の欠陥は多くの場合イライラさせられます。部品にヒケ、反り、焼き跡、またはショート ショットが発生した場合、多くの生産管理者の最初の反応は、温度、圧力、射出速度、冷却時間などの機械パラメータを調整することです。これらの調整が役立つ場合もありますが、根本原因はより深いところ、つまり金型自体にあることがよくあります。
経験豊富な金型技術者として、私はパラメータ調整に数週間を費やしたにもかかわらず、結局は金型の設計が真の原因であったことが判明するというケースを数え切れないほど目撃してきました。真実は、適切に設計された金型は、広い加工ウィンドウでも高品質の部品を製造できます。不適切に設計された金型では、たとえ機械がどれほど微調整されていても、一貫した品質は得られません。
この記事では、一般的な射出成形欠陥の金型関連の原因に焦点を当てます。これらの関係を理解することで、金型メーカーと射出成形業者がより効果的に連携できるようになり、一時的な修正を適用するのではなく根本的に問題に対処できるようになります。
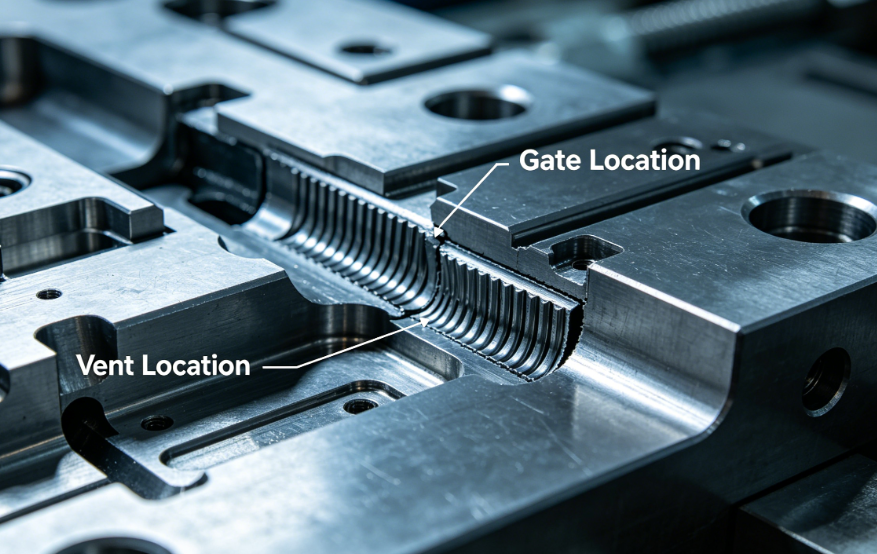
どのように見えるか:金型キャビティが完全に充填されていません。部品の端が欠けているか、丸くなっています。
カビ関連の原因:
解決策:
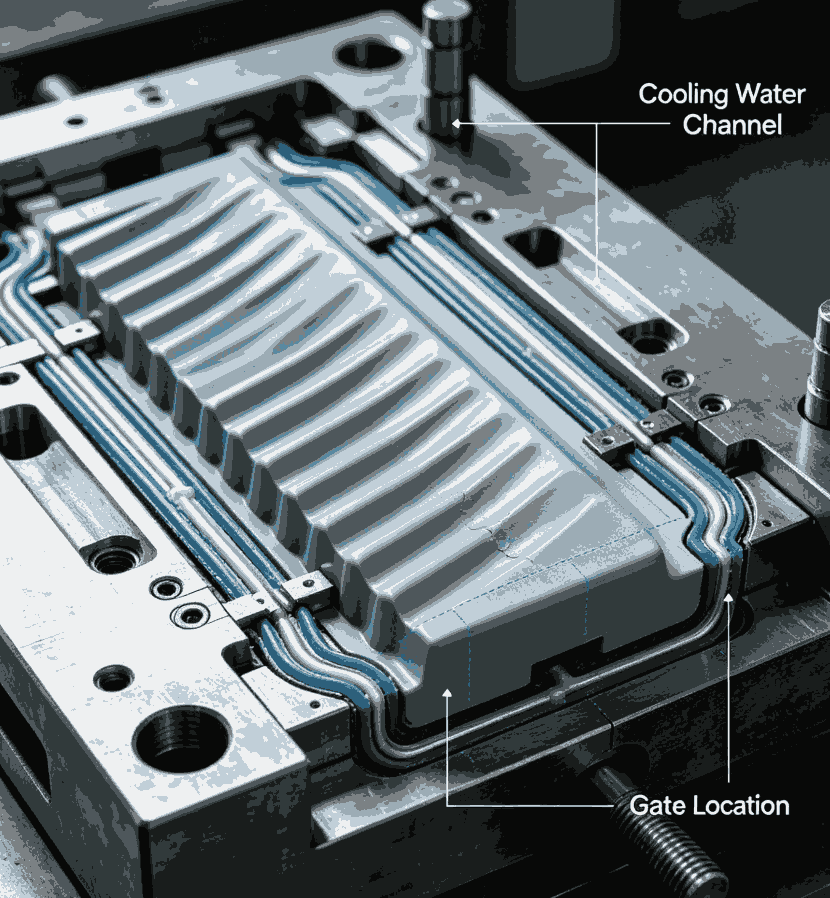
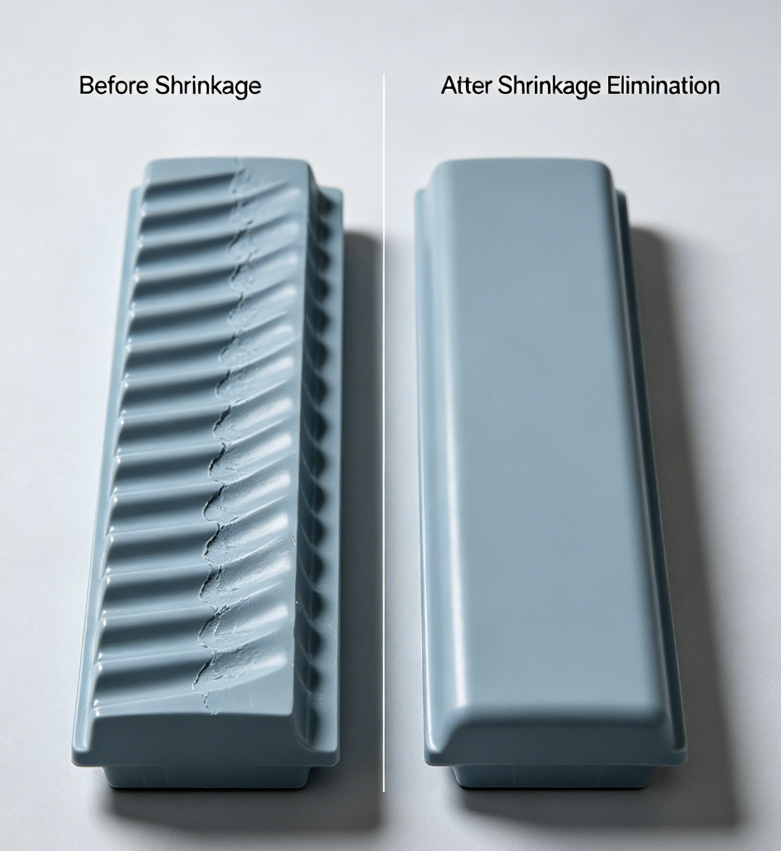
どのように見えるか: 表面のくぼみ。通常は厚いリブまたはボスの上にあります。
カビ関連の原因:
解決策:

それは次のようになります:突き出し後に部品がねじれたり、曲がったり、平らでない。
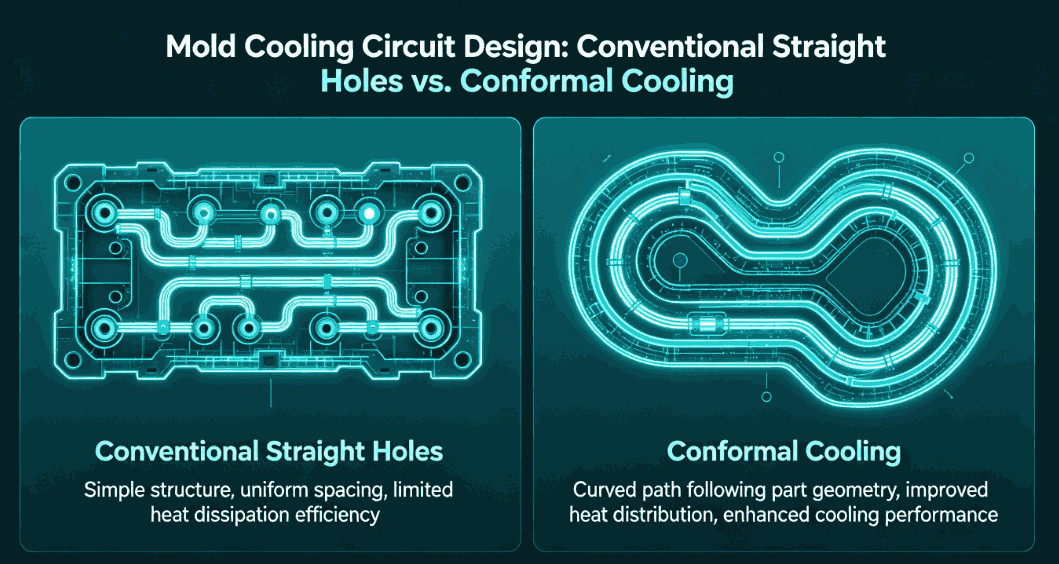
カビ関連の原因:
解決策:
それは次のようになります:茶色または黒色の焦げ跡。通常は流れの終わりまたは深いリブにあります。
カビ関連の原因:
解決策:
それは次のようになります:パーティング ライン、エジェクタ ピン穴、またはスライダ シャットオフ部分の余分なプラスチックを薄くします。
カビ関連の原因:
解決策:
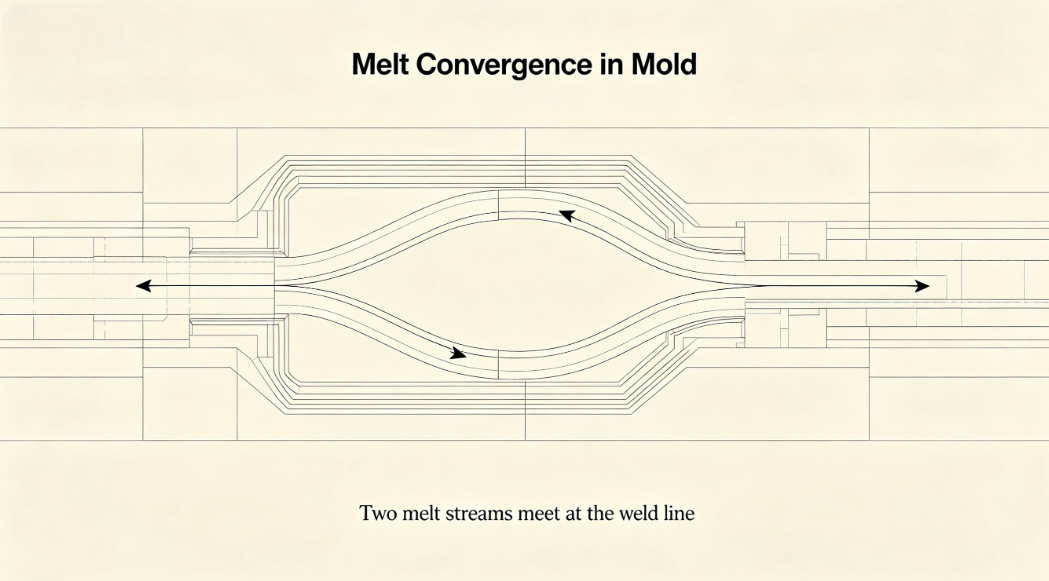
それは次のようになります:2 つのフロー フロントが交わる目に見える線。多くの場合、衰弱を伴います。
カビ関連の原因:
解決策:
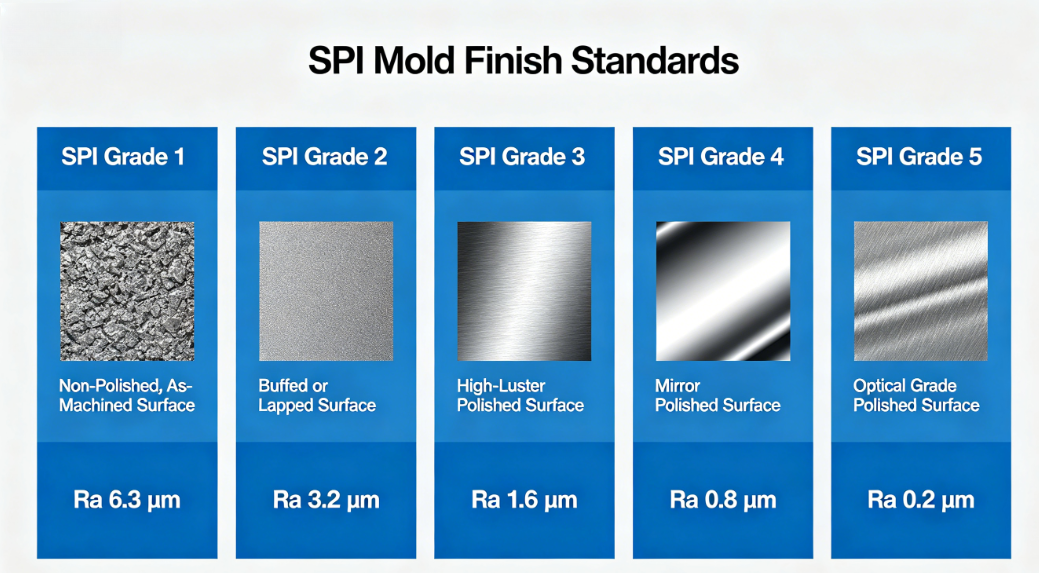
見た目は次のとおりです。部品表面の縞模様、波模様、または鈍い領域。
カビ関連の原因:
解決策:
それは次のようになります:エジェクタ ピンが部品に接触する部分に隆起または陥没した跡。
カビ関連の原因:
解決策:
32 個のキャビティを持つペン バレルの金型を製造している顧客から、クリップ取り付け領域に持続的な反りやヒケが発生すると報告されました。 2 週間機械パラメータを調整しても改善が見られなかった後、金型のレビューを実施しました。
調査結果:
実行されたアクション:
結果:
反りを 80% 減少。ヒケが解消されました。生産不良率は 12% から 2% に低下しました。
射出成形の欠陥と金型との関係は直接的であり、多くの場合支配的です。プロセスパラメータによって金型の軽微な問題を補うことができる場合もありますが、根本的な解決策は適切なゲート、バランスの取れた冷却、適切な通気、強力な排出、正しい抜き勾配などの優れた金型設計にあります。
金型メーカーとしての私たちの責任は、機械に適合する金型を納品するだけではありません。寛容かつ堅牢で、特定の材料や部品の形状に合わせて最適化された金型を設計する必要があります。射出成形業者にとって、これらの金型関連の原因を理解することで、より効果的なトラブルシューティングが可能になり、金型サプライヤーとのコミュニケーションが向上します。
継続的な欠陥が発生した場合は、機械の制御装置に触れる前に、「カビが原因ではないか?」と尋ねてください。
著作権 © 2025 台州黄岩 K ショープラスチック金型有限公司すべての権利を留保します。