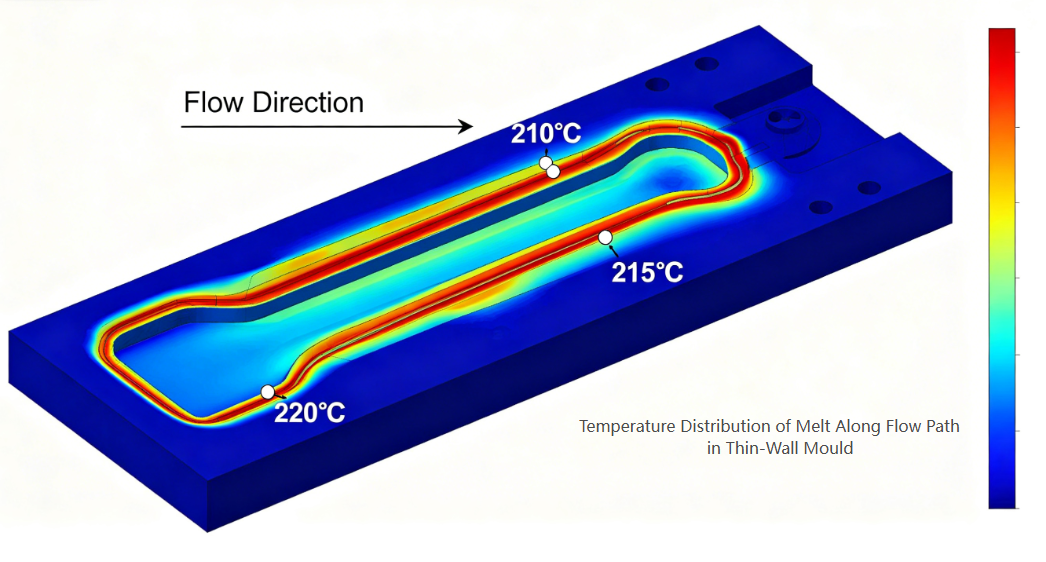
薄肉パッケージング (ヨーグルト カップ、マーガリン容器、デリ容器、薄肉蓋など) は、射出成形業界で最も要求の厳しい分野の 1 つです。部品の壁の厚さは通常 0.25 mm ~ 1.0 mm の範囲で、流動長と厚さの比は 200:1 を超えることがよくあります。サイクルタイムは秒単位 (通常は 3 ~ 8 秒) で測定され、年間生産量は金型あたり 1,000 万部品を超えることもよくあります。
高キャビテーションのパッケージング金型を専門とする経験豊富な金型技術者として、私は薄肉成形において小さな設計上の欠陥がいかに致命的なものになるかを目の当たりにしてきました。ゲートの不均衡が 5% である場合、一部のキャビティが過剰に充填され、他のキャビティが不足していることを意味する可能性があります。冷却の差異が 5°C あると、反りが発生し、1 時間あたり 1,000 個の部品が使用できなくなる可能性があります。
この芸術cle は、高性能の薄肉パッケージ金型の設計と製造の重要な技術的側面に焦点を当てています。薄壁の容器、蓋、カップのいずれを成形する場合でも、これらの原則を理解することが役立ちます。サイクルの短縮、部品の品質の向上、金型の寿命の延長が実現します。
薄肉成形では、金型が非常に高い射出圧力 (最大 2,000 bar)、急速な加熱と冷却のサイクル、高速のメルト フローなどの極限条件にさらされます。
推奨金型鋼:
|
ステエルグレード |
硬度 |
主要なプロパティ |
代表的な用途 |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
高い靭性、 g良好な熱疲労耐性 |
コアプレート、キャビティプレート、薄肉金型全般 |
|
ステンレス 1.2316 / S136 |
48–52 HRC |
食品と接触する用途向けの耐食性 |
酸性または湿った製品の包装 |
|
DC53 |
58–62 HRC |
高充填材料に対する優れた耐摩耗性 |
30% を超えるフィラーを使用した PP を加工する高キャビテーション金型 |
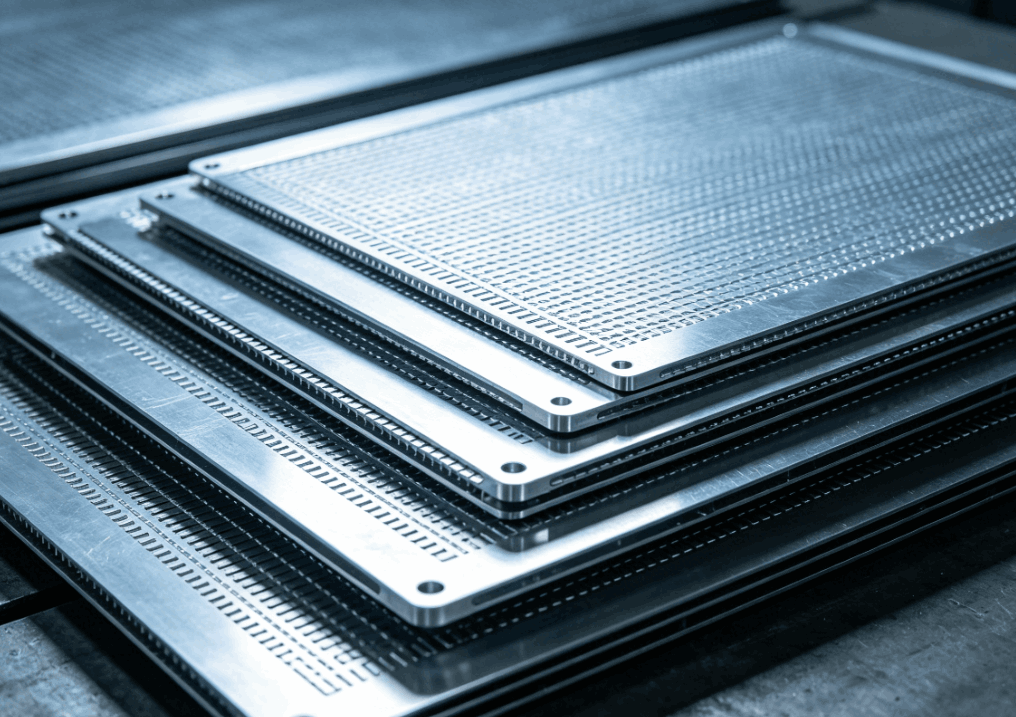
主な考慮事項: 非常に高いキャビテーション (例: 64 個または 96 個のキャビティ) の場合、プレートのたわみなく射出圧力に耐えられるように、金型ベース自体を高張力鋼 (例: P20 プリハードンまたは 1.2738) で作成する必要があります。
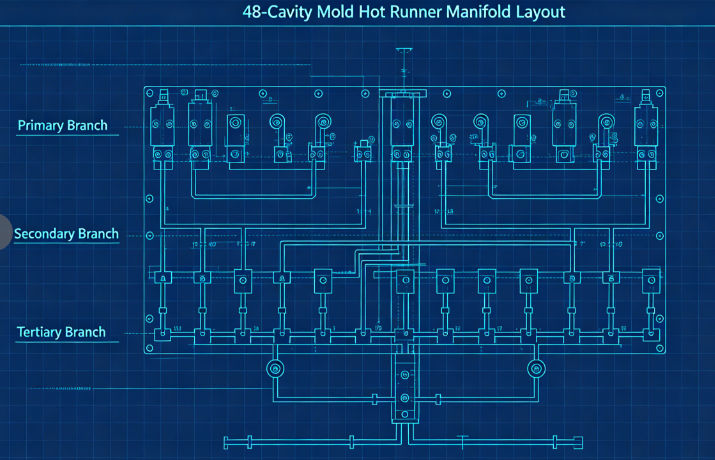
ホット ランナーは、薄肉のパッケージング金型の心臓部です。完璧なバランス、最小限の圧力降下、正確な温度制御により、溶融物を各キャビティに同時に供給する必要があります。
重要な設計要素:
a) バランスの取れたフロー チャネル: 複数キャビティの金型 (通常は 32、48、64、または 96 個のキャビティ) の場合、自然なバランスが不可欠です。これは、各キャビティの流れの長さがまったく同じであることを意味します。一般的なレイアウトでは、一次マニホールド、二次マニホールド、および三次分岐が使用され、すべて同一の寸法に機械加工されます。
b) ゲートのタイプと位置: 薄肉コンテナの場合、最も一般的なゲート タイプは次のとおりです。 エッジ ゲート (直線の側壁を持つ部品用) バルブ ゲート (ダイアフラムまたは底部への直接ゲート用) サブマリン ゲート (ゲートの痕跡のないきれいな部品の切り離し用) ゲートのサイズは正しく設定する必要があります。小さすぎるとせん断加熱により劣化が発生します。大きすぎると、門の跡が受け入れられなくなります。薄壁カップの一般的なゲート寸法は、直径 0.8 mm ~ 1.5 mm の範囲です。
c) 熱バランス: 各ノズルは独立した温度制御を備えていなければなりません。ホット スポットやコールド スラグを避けるために、マニホールド チャネルは均一に加熱する必要があります (デュアル ゾーンまたは 3 ゾーン ヒーターを使用)。
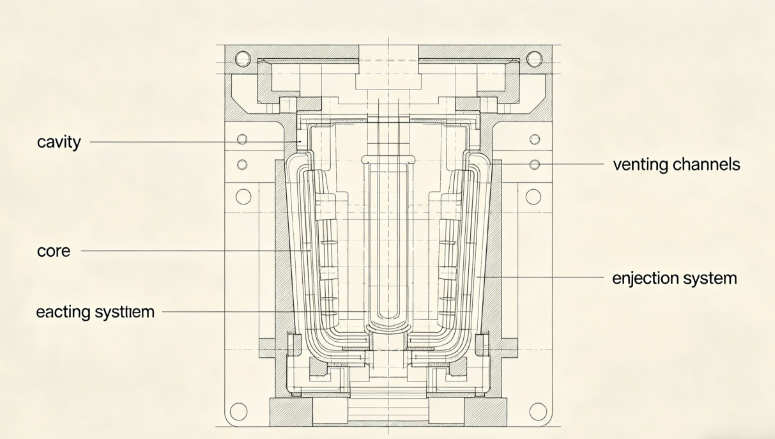
薄肉部品では、均一な肉厚を実現するために非常に正確なキャビティとコアの寸法が必要です。
主な考慮事項:
a) 肉厚分布:±0.02mm以内の均一な肉厚を維持します。厚さの変化により冷却差が生じ、反りが生じます。鋼を切断する前に、モールド フロー解析を使用して設計を最適化します。
b) 通気: 薄肉成形では高速射出 (通常 200 ~ 500 mm/s) が使用されます。キャビティ内に閉じ込められた空気は即座に排出されなければなりません。推奨ベント深さ: PP の場合 0.02 ~ 0.03mm PS または PET の場合 0.01 ~ 0.02mm
ベントは、充填する最後の点、パーティング ラインに沿って、エジェクター ピンの周囲に配置する必要があります。c) 抜き勾配角度: 薄肉部品の場合、片側あたり最低 1° の抜き勾配が推奨されます (深いコンテナの場合は 1.5 ~ 2°)。ドラフトが不十分であると、傷、真空ロック、および排出の問題が発生します。
d) 表面仕上げ: 透明または光沢のある部品のキャビティ表面には SPI A-1 (鏡面) 仕上げが必要です。不透明な乳製品容器の場合は、SPI B-1 (600 グリット) で十分です。
薄肉成形では冷却がサイクル タイムの大部分を占め、通常は全サイクルの 60 ~ 80% を占めます。効率的な冷却が高い生産性の鍵です。
設計原則:
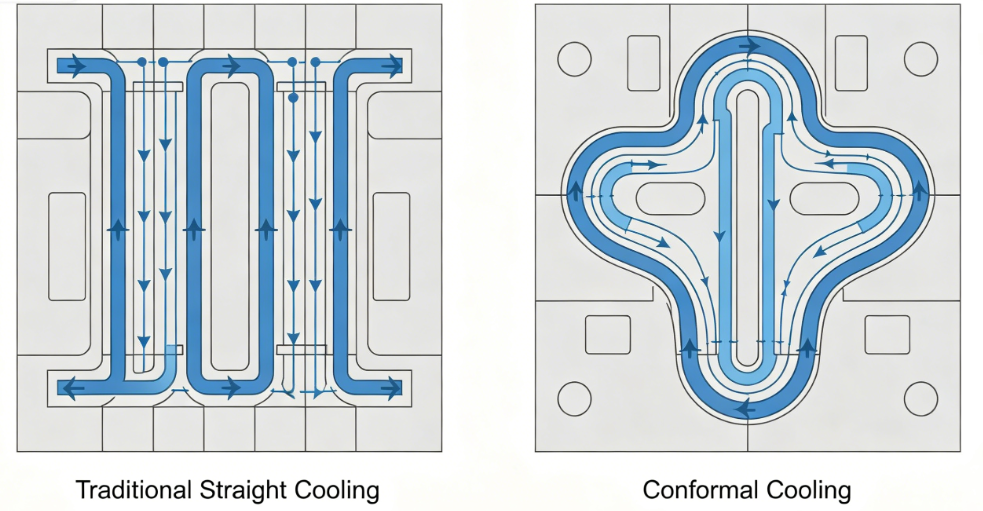
a) コンフォーマル冷却: 従来のストレートドリル冷却チャネルは、キャビティ表面から遠すぎることがよくあります。部品の輪郭に沿ったコンフォーマルな冷却チャネルにより、冷却時間を 30 ~ 50% 短縮できます。これらは通常、3D プリントまたは湾曲したチャネルを備えたインサートの CNC 加工を使用して作成されます。
b) 冷却チャネルパラメータ:
c) 高効率冷却: スペースが限られている炉心ではバブラーまたはバッフルを使用します。背の高いコアの場合は、スパイラル冷却インサートまたはヒート パイプを取り付けます。
d) 冷却回路の分離: キャビティとコア プレートの独立した回路により、異なる流量と温度を使用して部品のリリースを最適化し、反りを最小限に抑えることができます。
薄肉部品は剛性が低く、突き出し時に変形しやすくなります。排出システムは穏やかでありながら信頼性が高くなければなりません。
設計上の推奨事項:
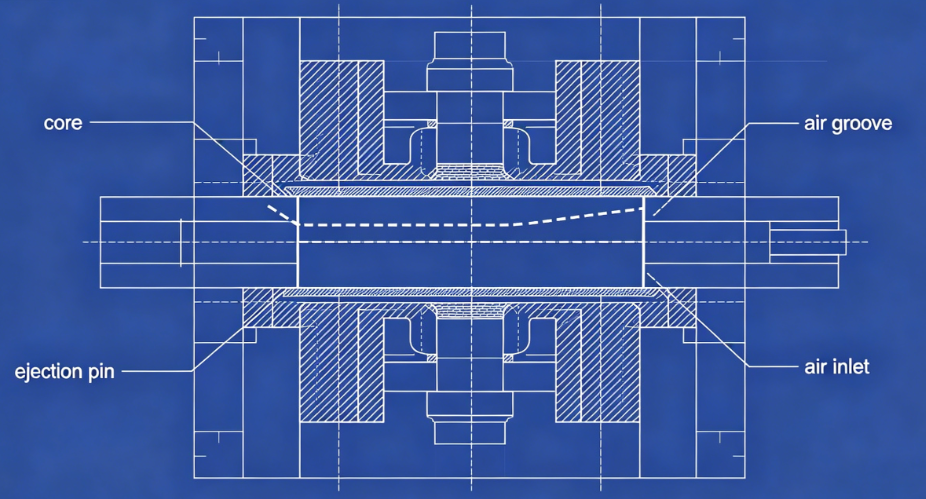
a) 空気排出: 多くの薄壁容器 (特にカップ) では、空気補助による排出が理想的です。圧縮空気 (2 ~ 4 bar) が、微細溝または多孔質インサートを通じてコアと部品の間に導入され、部品をコアから浮かせます。
b) ストリッパー プレート: アンダーカットまたは深い側壁がある部品の場合、機械式ストリッパー プレートは部品の周囲全体に均等な排出力を提供します。
c) エジェクタピン:やむを得ずピンを使用する場合は、リブや隠れた面に小径ピン(2~3mm)を多数使用してください。目に見える跡が残る大きなピンは避けてください。
d) タイミング: 突き出しシーケンスは、変形を避けるために部品が十分に冷えた後にのみ開始する必要があります。金型を開いた後は、少し冷却時間を置いてください。
たとえ最高の金型であっても、適切なプロセス設定がなければ、良い部品を製造することはできません。薄肉成形の主要パラメータ:
|
パラメータ |
代表的な範囲 |
注意事項 |
|
射出速度 |
200~500mm/秒 |
凍結する前に薄い部分を高速で充填します |
|
射出圧力 |
1,200~2,000バール |
流れ抵抗を克服するために必要 |
|
溶融温度 |
190~240℃(PP)、230~280℃(PS) |
粘度の最適化 |
|
金型温度 |
10 ~ 25 °C (コールド ランナー) または 30 ~ 60 °C (ホット ランナー) |
バランスのとれた冷却 |
|
背圧 |
5~15バール |
可塑化の一貫性のために |
|
欠陥 |
カビによる原因 |
解決 |
|
ショートショット |
不十分な通気または小さすぎるゲート |
流れの終点に通気口を追加します。門を拡大する |
|
反り |
不均一な冷却またはアンバランスな充填 |
冷却の均一性を向上させます。バランスランナー |
|
ヒケ |
ゲートの位置が悪い、または梱包が不十分である |
ゲートを厚いセクションに移動します。梱包時間を追加する |
|
門の痕跡が高すぎる |
ゲートの設計が不適切 |
バルブゲートまたはサブマリンゲートに切り替えます |
|
芯にくっついている |
ドラフト不足またはエア排出不良 |
ドラフトを増加します。きれいな空気の溝 |
|
火傷跡 |
不十分な通気 |
材料の制限内で通気口を深くする |
Cハレンゲ: お客様は、150ml ヨーグルト カップ (PP、壁厚 0.45mm、4 秒サイクル、年次) 用の 48 個のキャビティ金型を必要としていました。2,000万部品を要求します)。
実行されたアクション:
結果:
薄肉パッケージング金型技術は、射出成形金型エンジニアリングの頂点を表します。高キャビテーション、1 秒未満のサイクル、欠陥のない生産などの要求により、金型設計のあらゆる側面が限界に達します。薄肉金型を成功させるには、次のものが必要です。
キャビティ・コア加工精度(±0.01mm)
Bホットランナー流路のバランス
コンフォーマル冷却の効率
排出システムの信頼性
材料の挙動とプロセスダイナミクスの理解
F先進的な設計ツールや精密製造への投資に積極的な金型メーカーにとって、薄肉パッケージング分野は、技術的な課題とビジネスの成長の両方の点で、大きなチャンスを提供します。
著作権 © 2025 台州黄岩 K ショープラスチック金型有限公司すべての権利を留保します。