導入
ボトルキャップは、世界で最も生産量の多いプラスチック製品の 1 つです。単一の飲料または水ブランドが毎日何百万ものキャップを消費する場合があります。この需要を満たすために、金型とプロセス技術は進化し、1 つの金型につき 48、64、さらには 96 個のキャビティを備えたキャップを 4 秒未満のサイクルで生産できるようになりました。この分野では、圧縮成形と射出成形という 2 つの主要な技術が競合します。それぞれに長所があり、クロージャ業界にサービスを提供する金型メーカーや成形業者にとって、それらを理解することが重要です。
高キャビテーションのパッケージ金型で数十年の経験を持つ金型技術者として、両方の方法の技術的なニュアンスを説明し、その後、高速、高キャビティのキャップ製造を可能にする射出成形技術、つまりホット ランナー バルブ ゲート制御、高速エジェクション、冷却の最適化に焦点を当て、最後に実際の 48 キャビティ キャップ金型のケーススタディを紹介します。
1. キャップの圧縮成形と射出成形
圧縮成形プロセス:
事前に計量した溶融プラスチックパリソン (通常は PP または HDPE) を、開いた金型キャビティに落とします。金型が閉じ、材料がキャップの形状に圧縮されます。短い冷却時間の後、キャップが排出されます。このプロセスは連続的かつ回転式であり、カルーセル上の複数の金型が順番に開閉します。
射出成形プロセス:
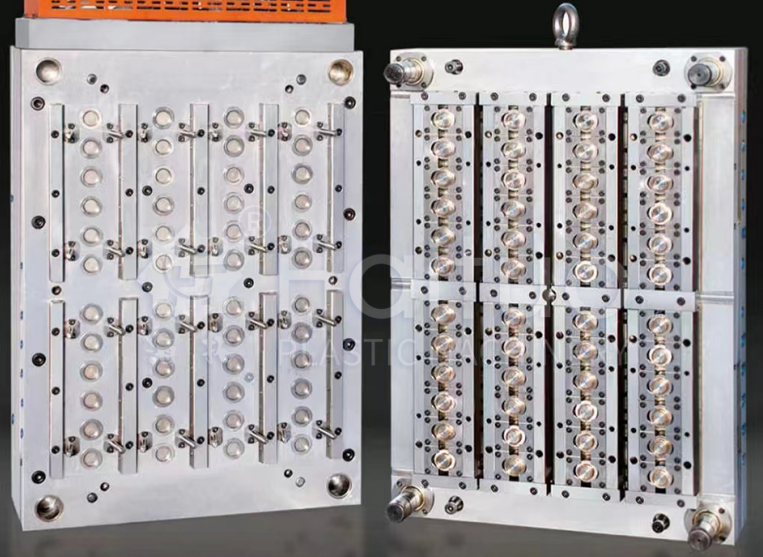
溶融プラスチックは高圧下で密閉された金型キャビティに射出されます。ホットランナーシステムですね。梱包して冷却した後、金型が開き、キャップが取り出されます。モールドには 32、48、64、またはそれ以上のキャビティを含めることができます。
|
特徴 |
圧縮成形 |
射出成形 |
|
サイクルタイム |
2 ~ 4 秒 (非常に高速) |
4 ~ 8 秒 (キャビテーションによる) |
|
キャビテーション |
無制限(ロータリー) |
機械のクランプ量とプラテンのサイズによって制限される |
|
キャップ設計の柔軟性 |
限定的(対称、単純な形状) |
高 (アンダーカット、リビングヒンジ、ライナー) |
|
重量の一貫性 |
優れた (±0.3%) |
良好 (±1%) バルブゲート制御あり |
|
初期ツール投資 |
非常に高い(輪転機) |
中程度のキャビテーションの場合は低くなります |
|
材料廃棄物 |
最小限(ランナーなし) |
ホットランナーを使用するとゼロになる可能性があります |
|
最高のアプリケーション |
シンプルで大容量の水/CSD キャップ |
ライナー、不正開封防止バンド付きの複雑なキャップ |
評決:超大容量の非常に単純なキャップ (例: 28 mm ウォーター キャップ) の場合、圧縮成形が主流です。しかし、精度、不正開封防止リング、ライナーの一体化、または複雑な形状を必要とするほとんどのキャップの場合、高キャビテーション金型を使用した射出成形が推奨されます。
2. キャップ金型のホットランナーバルブゲート制御
高キャビテーション キャップ射出成形金型では、ホット ランナーが心臓部です。従来のオープンゲートではゲートの跡が残り、傷や漏れが発生する可能性があります。バルブ ゲートは、ほとんどの飲料キャップに不可欠です。
バルブ ゲートの仕組み:
キャビティが充填および保圧された後、空気圧または油圧で作動するピンが前方に移動してゲートを閉じます。これにより、溶融物がきれいに切断され、最小限の痕跡が残ります。
高キャビテーションのキャップ金型の主な要件:
ヒント: 内部ライナー付きのキャップ (ジュース キャップの酸素バリア ライナーなど) の場合、痕跡を隠すためにバルブ ゲートがキャップのキャビティ (サブゲート) の内側に配置されることがよくあります。
3. 高速排出: 機械式 vs. 空気圧式4 秒のサイクルでは、排出は非常に速く、絶対的に信頼できるものでなければなりません。キャップ金型では主に 2 つの方法が使用されます。
機械的排出 (ストリッパー プレート):
バネ仕掛けのストリッパー プレートがコアを囲んでいます。金型が開くと、ストリッパー プレートがコアに対して前方に押し出され、キャップが剥がされます。これはシンプルで堅牢ですが、戻りストロークにより数分の 1 秒の時間が追加されます。
空気圧排出 (エアブラスト):
圧縮空気 (3 ~ 6 bar) がコアに送られ、キャップが吹き飛ばされます。これは非常に高速かつ穏やかですが、コアを完全に密閉する必要があり、騒音が発生する可能性があります。
高キャビテーションのキャップ金型の一般的な方法:
ストリッパー プレートの短い動き (2 ~ 3 mm) を組み合わせてキャップをコアから持ち上げ、その後エア ブラストでキャップを押し出します。ストリッパー プレートにより、キャップがコアから均等に破壊され、空気がキャップのシール面に触れることなく排出が完了します。
排出タイミング:固定側との衝突を避けるために、金型が完全に開いた後に突き出しストロークを実行する必要があります。高度な金型では、カム駆動またはサーボ駆動のストリッパー プレートを使用して、正確なタイミングを実現します。
4. キャップモールドの冷却の最適化
冷却にはサイクル時間の 60 ~ 80% がかかります。高キャビテーションのキャップ金型では、効率的な冷却が 5 秒未満のサイクルを達成する鍵となります。
コア冷却:通常、コアピンが最も高温になる部分です。炉心の従来の真っ直ぐな冷却チャネルは非効率的です。
より良い方法としては、:バブラー (回転チューブインサート): 冷却剤は小さなチューブを通ってコアの底部まで流れ、環状部を通って戻り、熱を奪います。
スパイラル冷却インサート:らせん状の溝がコアインサートに機械加工されており、表面接触を最大限にするためのらせん状の流路が形成されます。
コンフォーマル冷却 (3D プリント インサート): 複雑なコアの場合、コンフォーマル チャネルを備えた積層造形インサートにより、冷却時間を 30 ~ 40% 短縮できます。
キャビティ冷却:キャビティの半分も積極的な冷却が必要です。キャビティ表面にできるだけ近いバブラーまたはストレート チャネル (距離 1.5 ~ 2.5 mm) を使用します。
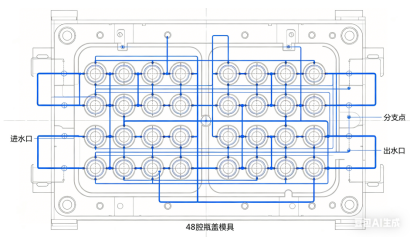
冷却液の流れ:すべてのチャネルで乱流 (レイノルズ数 > 5,000) を確保します。圧力損失を計算します。 48 キャビティの金型では、高流量を維持するために複数の冷却回路を並列に接続する必要がある場合があります。
冷却回路の分離:背の高いキャップ (スポーツ キャップなど) の場合、コアの上部と下部に別個の回路を使用すると、楕円形をなくすことができます。

5. ケーススタディ: 48 キャビティ炭酸飲料キャップ金型
チャレンジ:大手飲料会社は、28mm PCO 1881 CSD キャップ (炭酸飲料) 用の金型を必要としていました。目標周期:4.2秒。年間生産量:8,000万キャップ。材質:PP+帯電防止剤5%配合。
設計アプローチ:
トライアル後の結果:
学んだ教訓:コア内のスパイラル冷却と連続的なバルブ ゲートの組み合わせが鍵でした。その後、顧客は 2 つ目の同一の金型を注文し、両方が 2 台の機械で並行して稼働し、合計 2,500 個のキャップ/分を生産しました。
高速で稼働する高キャビテーション金型には、厳密なメンテナンスが必要です。
結論
高キャビティ、高速キャップ金型は、射出成形の限界を押し上げる驚異のエンジニアリングです。圧縮と注入のどちらを選択するかは、ボリューム、キャップの複雑さ、投資容量によって異なります。射出成形キャップの成功は 3 つの柱にあります。
48 キャビティの CSD キャップ金型のケースは、適切な設計と精密な製造により、射出成形が圧縮成形に匹敵する速度でありながら、はるかに優れた設計の柔軟性を提供できることを示しています。
金型メーカーとして、これらのテクノロジーを習得することで、業界で最も要求が厳しいものの、やりがいのあるセグメントの 1 つである大量生産クロージャー市場への扉が開かれます。
著作権 © 2025 台州黄岩 K ショープラスチック金型有限公司すべての権利を留保します。